Goulets d'étranglement mécaniques de l'extrusion haut débit
Pousser une imprimante 3D au-delà de ses seuils volumétriques standards met immédiatement en évidence des goulets d'étranglement mécaniques. Lorsque la vitesse d'impression augmente, les zones de fusion conventionnelles ne parviennent plus à liquéfier le filament assez rapidement, provoquant sous-extrusion sévère, sauts de pas du moteur et défauts d'adhésion inter-couches.
Résoudre cette contrainte nécessite bien plus qu'une simple hausse de la température du bloc de chauffe : cela exige un audit rigoureux du transfert thermique, de la métallurgie des buses, de l'engrenage d'entraînement de l'extrudeur et de la géométrie de montage selon les écosystèmes cinématiques.
Synthèse d'inspection technique : compromis clés
Abrasion vs transfert thermique
L'acier trempé résiste aux composites abrasifs mais requiert une hausse de température de 5 °C à 15 °C pour compenser sa conductivité inférieure au laiton.
Synergie d'entraînement
La contre-pression aux débits élevés impose des engrenages d'extrudeur en acier trempé pour éviter le glissement et le grignotage du filament.
Modularité par cinématique
Les têtes modernes à changement rapide (séries A1 et P1/X1) éliminent le serrage à chaud au profit de modules propriétaires, face au standard ouvert M6 V6.
Mécanique du débit volumétrique selon les architectures
Une mise à niveau de la tête d'impression doit être évaluée comme un sous-ensemble mécanique complet. Le débit volumétrique est directement contraint par la surface de contact au sein de la zone de fusion et par le taux de transfert thermique à travers le heatbreak et la paroi de la buse.
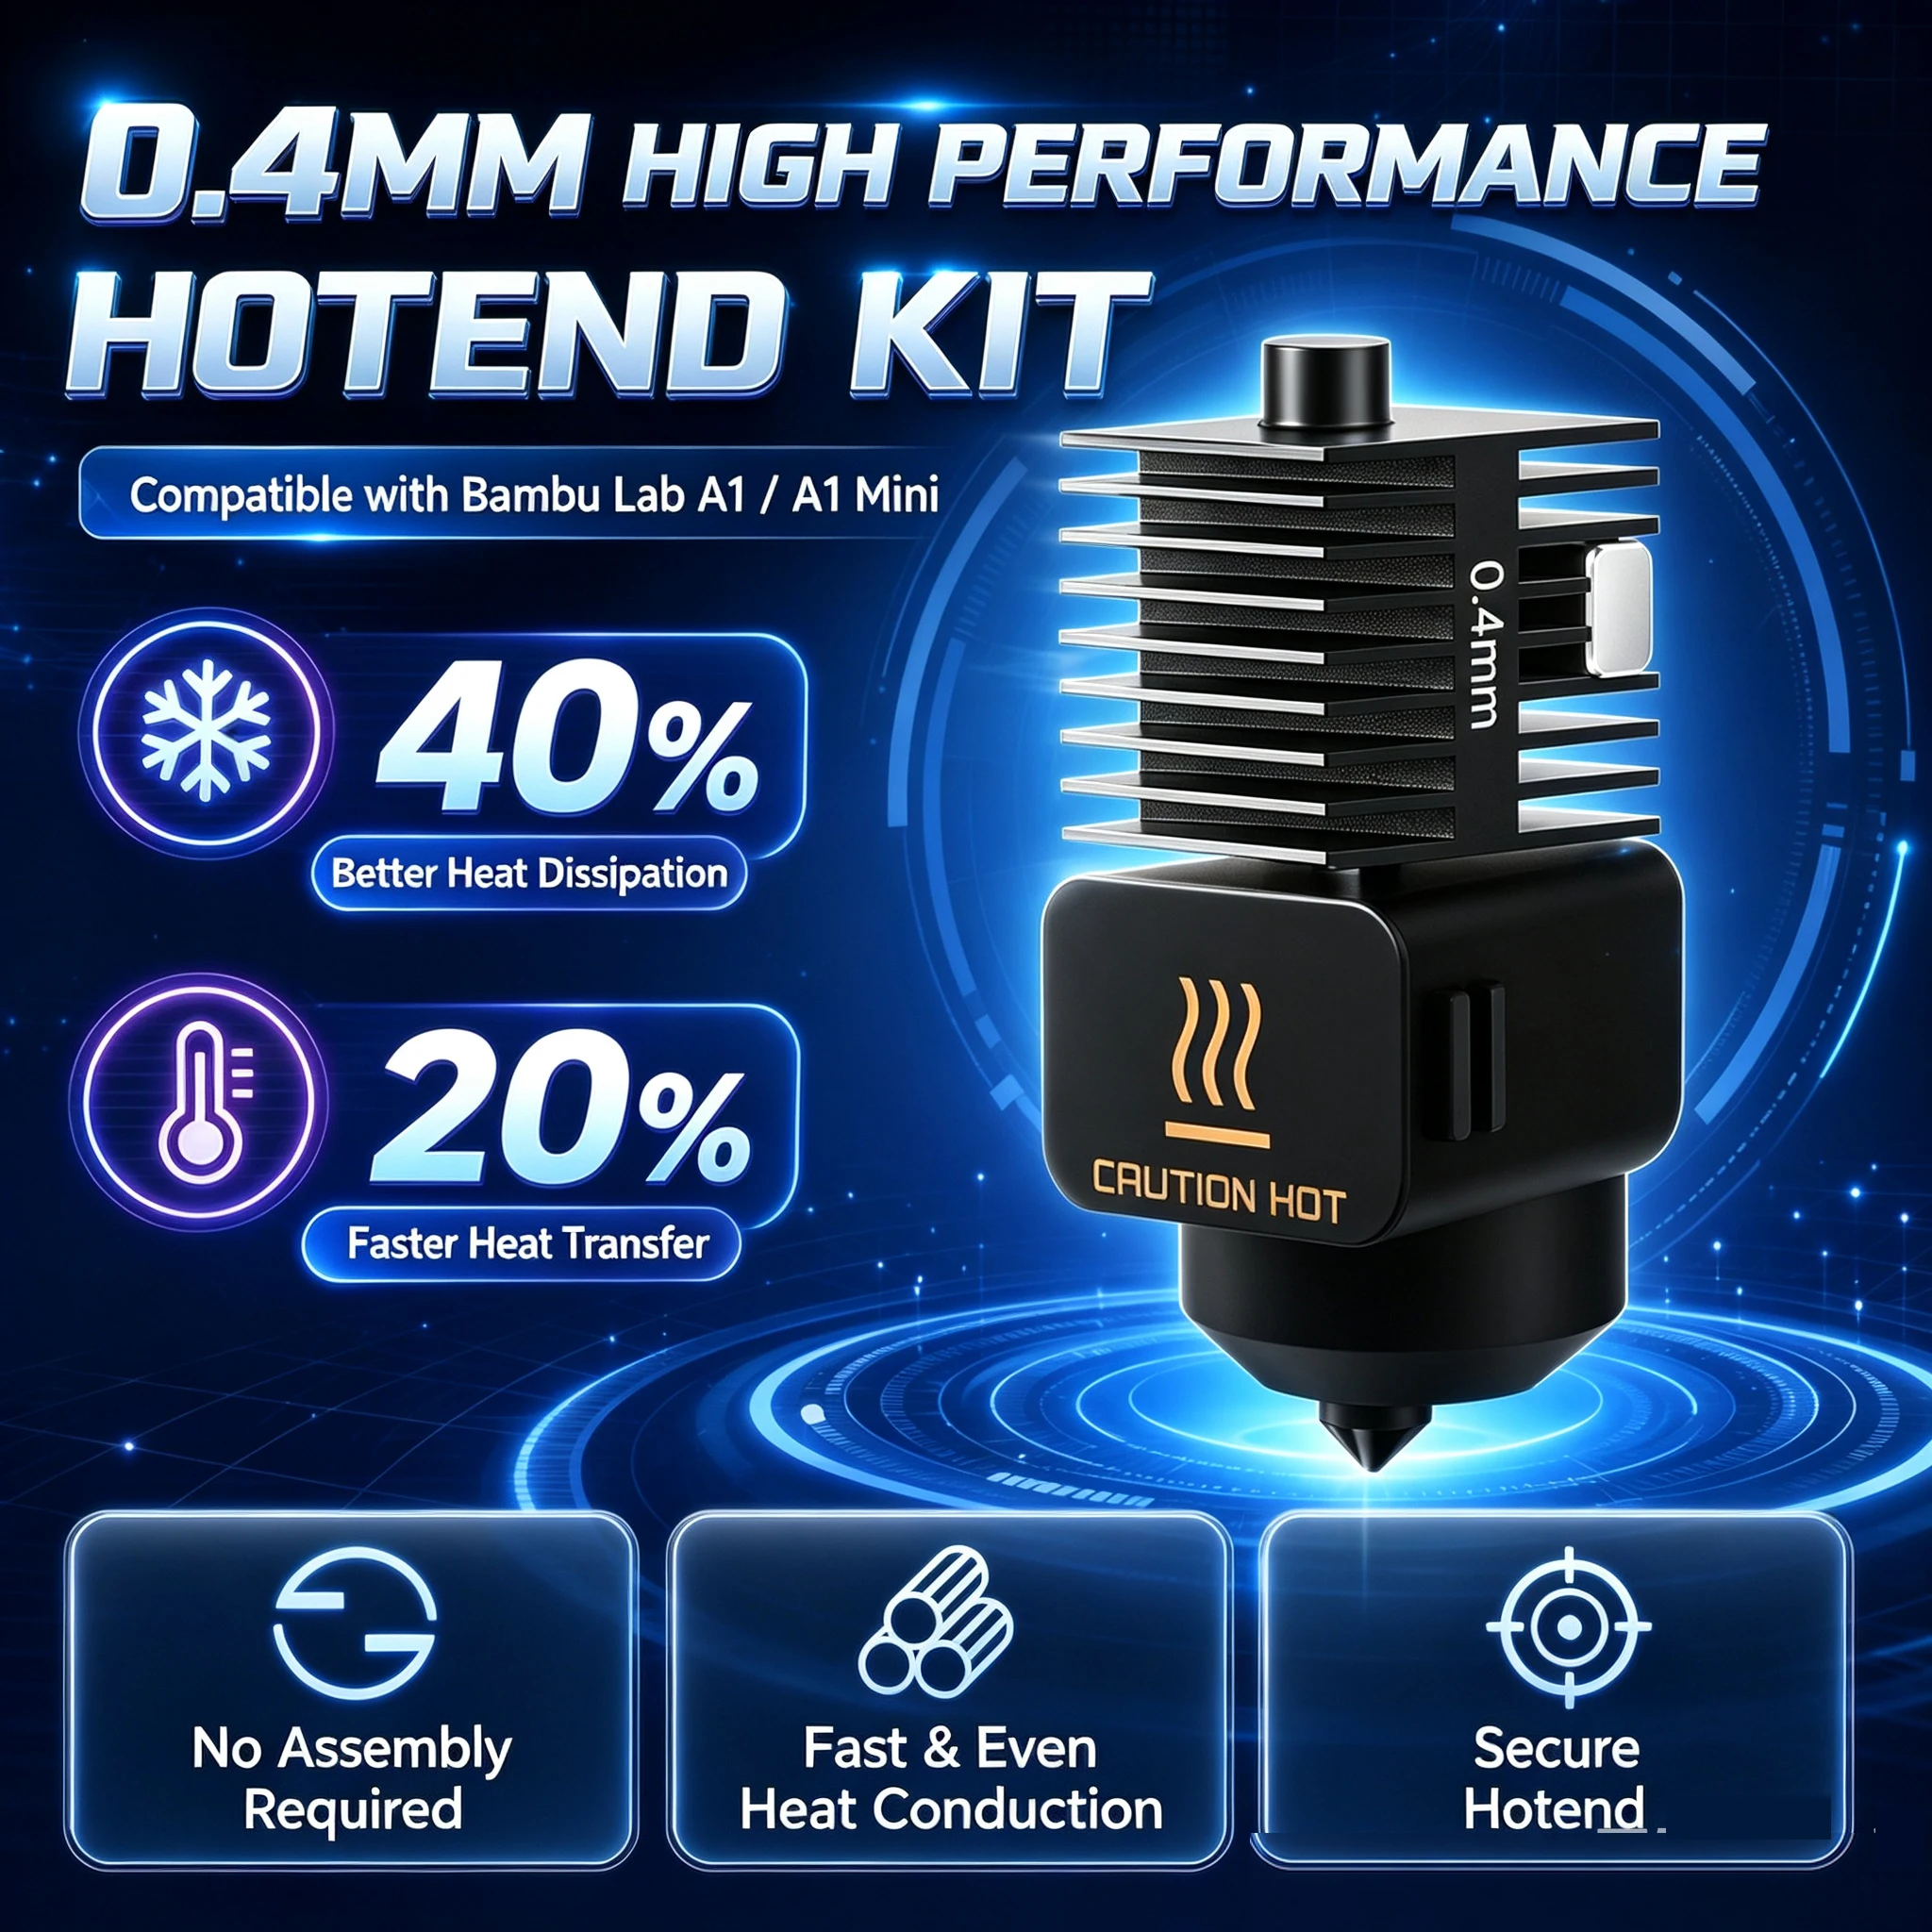
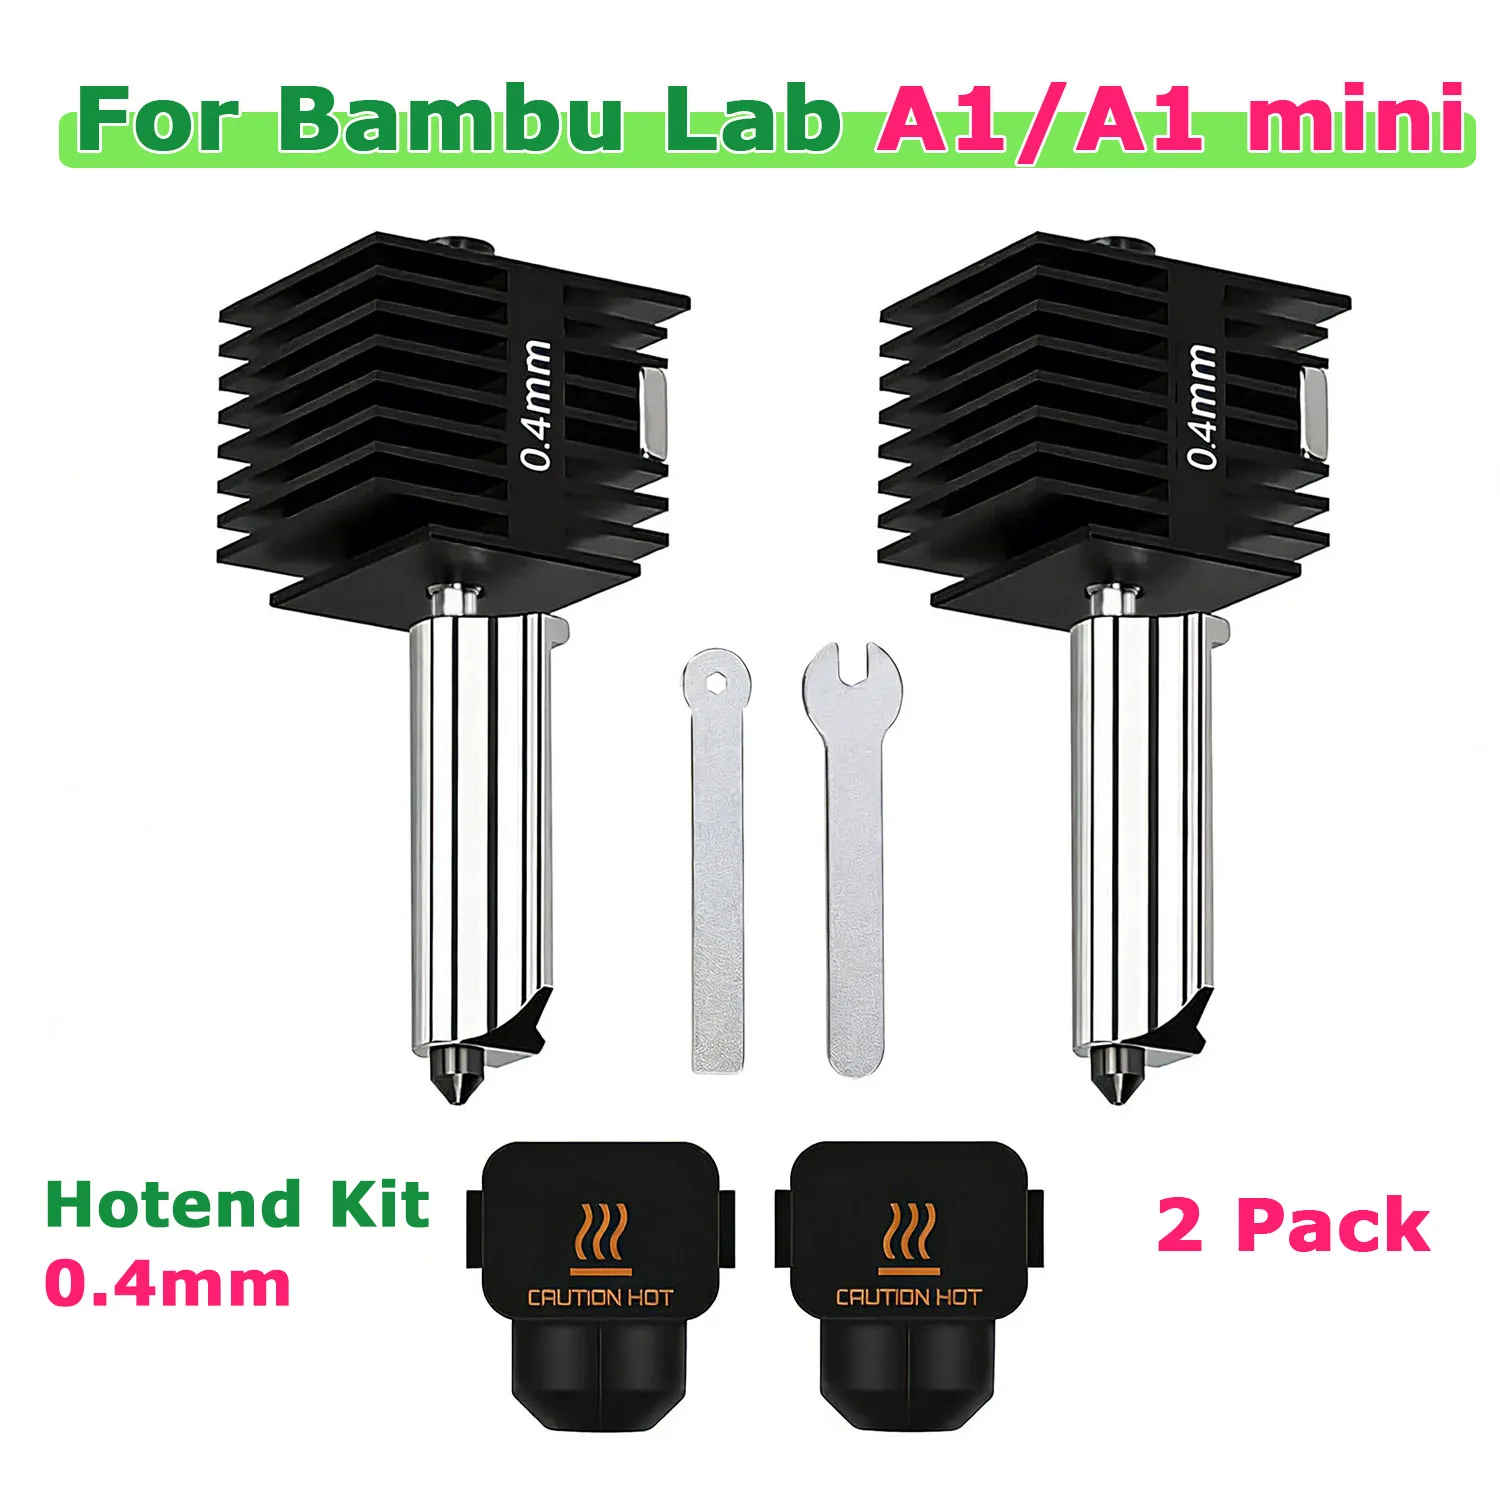
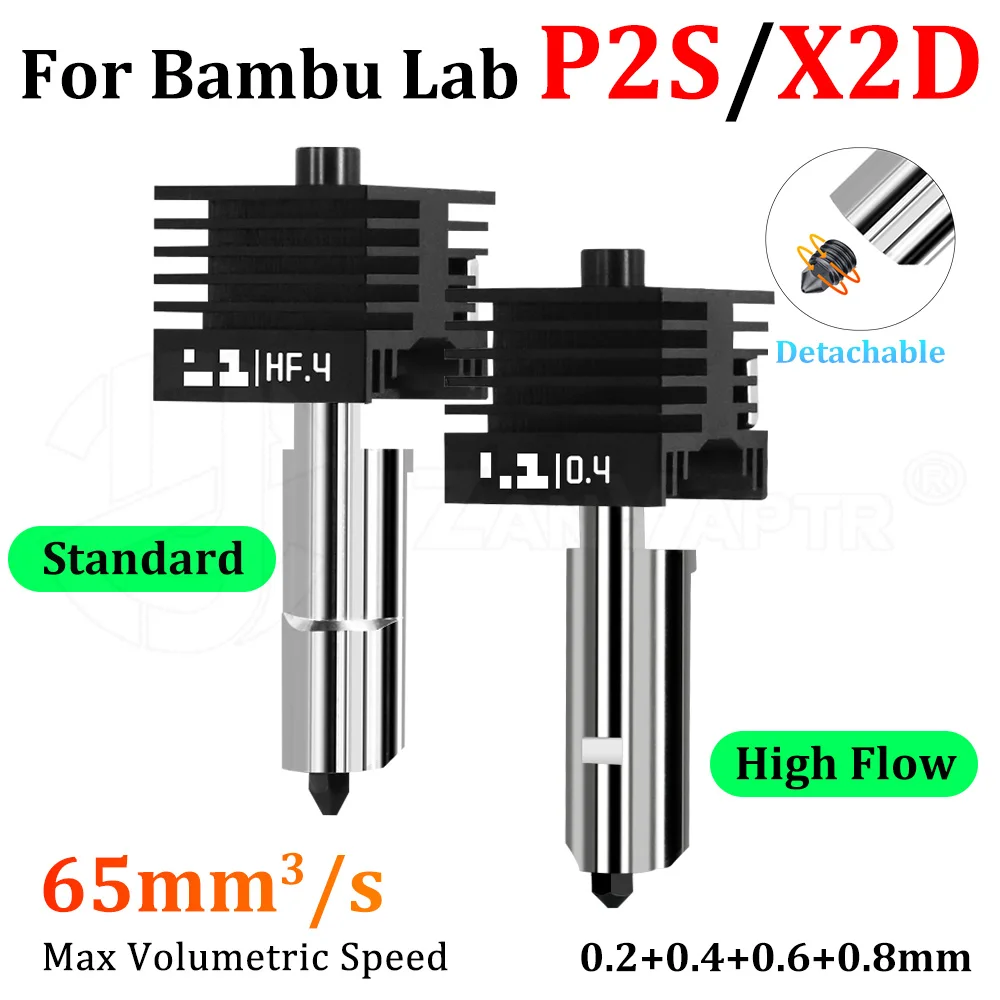
Pour les architectures ouvertes V6 (Ender 3, Prusa i3 MK3), les buses filetées M6 en acier trempé offrent une résistance directe à l'usure sans modification structurelle. Pour les plateformes à plateau mobile en porte-à-faux (Bambu Lab A1/A1 Mini), les ensembles modulaires préassemblés suppriment les risques de fuite thermique. Enfin, sur les systèmes CoreXY fermés (P1P/P1S/X1/P2S), la combinaison d'une tête à buse amovible et d'engrenages d'extrudeur renforcés permet de maîtriser la contre-pression interne.
Audit des spécifications et compatibilités matérielles
| Product | Prix de référence | Compatibilité plateforme | Métallurgie / Type |
|---|---|---|---|
| Buse V6 en acier trempé 0.2/0.4/0.6/0.8/1mm pour filament 1.75mm M6, buse d'imprimante 3D pour hotend Ender 3, extrudeur Titan, Prusa I3 MK3 | 4,70 $ | Ender 3, Titan, Prusa i3 MK3 | Acier trempé / Filetage M6 |
| Buse améliorée en acier trempé 0.2/0.4/0.6/0.8mm, kit hotend pour imprimante 3D, assemblage hot end haute vitesse pour Bambu Lab A1/A1 Mini | 4,12 $ | Bambu Lab A1, A1 Mini | Acier trempé / Ensemble complet |
| Lot de 2 kits hotend pour A1 Mini/A1, buse en acier trempé 0.4mm, extrudeur de remplacement haute température pour imprimante 3D Bambu Lab | 9,76 $ | Bambu Lab A1, A1 Mini | Acier trempé / Pack double 0,4 mm |
| Hotend pour X2D P2S pour Bambu Lab P2S Standard/High Flow, buse amovible haute qualité pour impression rapide 0.2 0.4 0.6 0.8 | 6,12 $ | Bambu Lab P2S, plateforme X2D | Buse amovible interchangeable |
| Engrenage d'extrudeur en acier trempé pour Bambu Lab X1 X1C P1P P1S, remplacement d'extrudeur hotend haute résistance, accessoires pour imprimante 3D | 11,82 $ | Bambu Lab X1, X1C, P1P, P1S | Engrenages en acier trempé |
Matrice d'évaluation technique des composants
| Product | Résistance à l'usure abrasive | Facilité de maintenance | Fiabilité sous haut débit |
|---|---|---|---|
| Buse V6 en acier trempé 0.2/0.4/0.6/0.8/1mm pour filament 1.75mm M6, buse d'imprimante 3D pour hotend Ender 3, extrudeur Titan, Prusa I3 MK3 | 9.5 | 7 | 8 |
| Buse améliorée en acier trempé 0.2/0.4/0.6/0.8mm, kit hotend pour imprimante 3D, assemblage hot end haute vitesse pour Bambu Lab A1/A1 Mini | 9.2 | 9.5 | 8.8 |
| Lot de 2 kits hotend pour A1 Mini/A1, buse en acier trempé 0.4mm, extrudeur de remplacement haute température pour imprimante 3D Bambu Lab | 9.2 | 9.8 | 8.9 |
| Hotend pour X2D P2S pour Bambu Lab P2S Standard/High Flow, buse amovible haute qualité pour impression rapide 0.2 0.4 0.6 0.8 | 9 | 8.8 | 9.2 |
| Engrenage d'extrudeur en acier trempé pour Bambu Lab X1 X1C P1P P1S, remplacement d'extrudeur hotend haute résistance, accessoires pour imprimante 3D | 9.8 | 7.5 | 9.6 |
Composants matériels inspectés


Points de contrôle et compromis opérationnels
- Dissipation thermique et risque de colmatageUne zone de fusion élargie accroît la chaleur résiduelle ; vérifiez la pression statique du ventilateur de refroidissement.
- Procédure de serrage vs modularitéLes buses M6 V6 requièrent un serrage thermique entre 250 °C et 285 °C, contrairement aux ensembles plug-and-play.
- Couple d'entraînement mécaniqueLa résistance d'extrusion à haute vitesse exige des engrenages renforcés pour éviter l'érosion du filament.
Protocole de sélection de la configuration
Identifier la cinématique de la machine
Faites correspondre les buses filetées M6 avec les profils ouverts (Ender/Prusa) et réservez les têtes d'outils dédiées aux architectures intégrées.
Évaluer l'abrasivité du filament
Conservez le laiton pour PLA/PETG standards ; adoptez l'acier trempé pour les filaments chargés en carbone ou fibres de verre.
Définir la stratégie de maintenance
Optez pour le remplacement complet immédiat en ferme d'impression ou pour des buses amovibles afin de réduire le coût unitaire.
Renforcer l'entraînement de l'extrudeur
Associez les buses haut débit à des engrenages en acier trempé pour garantir une traction sans glissement.
Méthodologie et limites de l'évaluation
- Évaluation documentaire basée sur les spécifications techniques fabricants, les tolérances métallurgiques et les données de ventes vérifiées.
- Aucun essai destructif de débit volumétrique maximal n'a été conduit en laboratoire interne.
- Les performances thermiques réelles dépendent des profils de tranchage, de la puissance des cartouches et de la température ambiante de l'enceinte.
Bilan d'intégration recommandé
Pour les écosystèmes Bambu Lab CoreXY, associer la tête X2D P2S à buse amovible aux engrenages d'extrudeur en acier trempé forme le duo le plus équilibré.
Cette combinaison garantit un couple d'entraînement sans glissement sous haute pression tout en conservant une maintenance économique par buse interchangeable, tandis que les kits modulaires A1 et buses V6 restent optimaux sur leurs cinématiques respectives.